Захожу как-то к знакомому в цех — небольшая мастерская, человек десять, обычные заказы по металлоконструкциям. Гудит агрегат, отрезает трубу 159-ю, стружка летит аккуратной спиралью. Спрашиваю: давно купил? Отвечает — третий год, и полотно менял раза четыре, не больше. Вот тогда я и задумался всерьёз: если вы собрались купить ленточнопильный станок, смотреть надо не на ценник и не на глянцевый буклет, а на то, как железо поведёт себя на четвёртый год ежедневной работы. Потому что разница между «режет» и «режет нормально» в этой категории оборудования — она не в паспортных цифрах, а в мелочах, которые в описании товара вообще не пишут. Ну и цена, конечно, тоже имеет значение, но об этом позже.
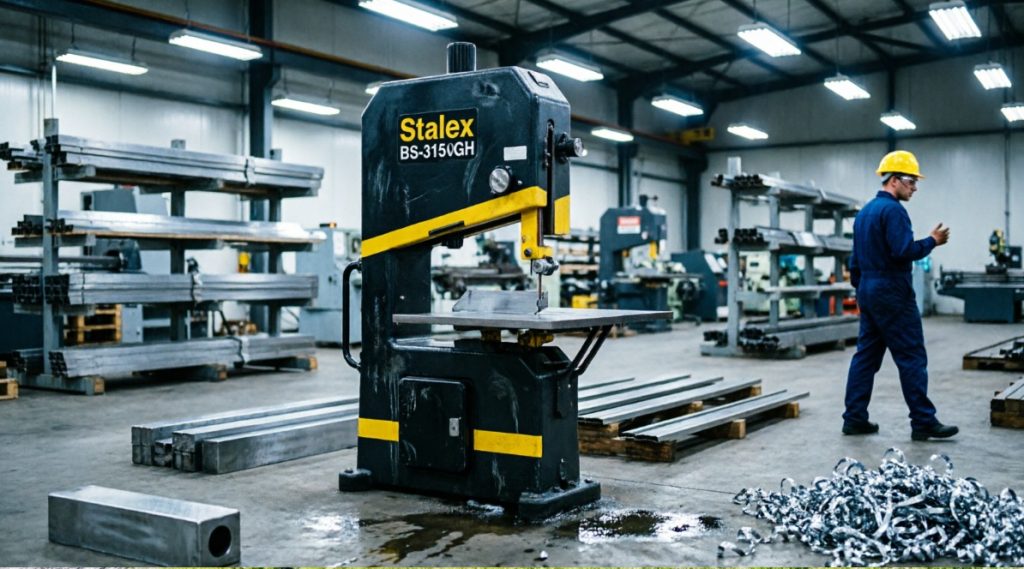
Что вообще происходит внутри
Принцип у ленточнопила простой до обидного: бесконечная стальная лента натянута на два шкива, один из них ведущий, и зубья снимают металл непрерывно, без возвратно-поступательных рывков, как у классической ножовки или сабельного станка. Отсюда и главное преимущество — рез идёт ровно, зона термического влияния минимальная, а расход полотна на квадратный метр реза ниже, чем у альтернатив. Звучит банально, но именно из этой простоты и вырастают все конструктивные различия, о которых стоит поговорить.
Кстати, тут вспомнил одну историю. Пятилетней давности спор с товарищем, который утверждал, что для его задач хватит обычной отрезной «болгарки» на станине. Через полгода он всё-таки взял ленточку — устал переплачивать за диски и объяснять заказчикам, почему кромка после резки уходит «винтом». Это я к тому, что рано или поздно к ленточнопилу приходят почти все, кто работает с металлом более-менее серьёзно.
Классификация: от настольных малюток до промышленных махин
По компоновке станки делятся на горизонтальные и вертикальные. Первые — это рабочая лошадка любого металлообрабатывающего участка: заготовка лежит неподвижно, пильная рама опускается на неё под собственным весом или гидравликой. Вторые больше про фигурный раскрой, про криволинейные детали, про работу «по разметке» — там оператор сам ведёт заготовку через ленту, как на обычном лобзике, только очень злом.
Дальше идёт деление по конструкции станины. Консольные — шкивы и рама закреплены на одной стойке, зона резки ограничена, зато габариты скромные и цена гуманная. Колонные (двухстоечные) — жёсткость выше кратно, можно резать заготовки диаметром до 400–600 мм и больше, но и вес такого станка измеряется уже тоннами, а не десятками килограммов.
Отдельная категория — поворотные модели. Тут пильная рама или стол вращаются, позволяя резать под углом без перестановки заготовки. Удобно, когда нужно гнать серию косынок или уголков под 45. Лично мне кажется странным, что некоторые производители экономят на фиксаторе угла: люфт в полградуса на длинной детали превращается в сантиметровое расхождение на конце. Такое решение сложно назвать продуманным.
На что смотреть в характеристиках
Если коротко, то вот на эти цифры:
- Максимальный диаметр реза — честная цифра только при круглом профиле. Для квадрата берите примерно 0,7 от неё, для уголка — ещё меньше.
- Мощность главного привода — от 0,5 кВт у настольных, до 5–7 кВт у промышленных. Маломощный станок на толстой заготовке просто «залипнет» и сожжёт полотно.
- Скорость резания — диапазон, а не одно значение. Хорошо, когда есть вариатор или хотя бы несколько ступеней.
- Размер шкивов — чем больше диаметр, тем меньше усталостных нагрузок на ленту и тем дольше она живёт. Это, пожалуй, самый недооценённый параметр.
- Зона резки и габариты стола — тут всё очевидно, но многие путают «максимальную заготовку» с «удобной заготовкой». Работать на пределе всегда неудобно.
И вот что важно: производители любят указывать пиковую мощность, а не номинальную. Разница бывает в полтора раза. Честно говоря, не всегда понятно, зачем так делать, — опытный покупатель всё равно раскусит подвох.
Про полотна — вот тут реально поле для разговора
А вот это самый, наверное, недооценённый пункт, и здесь я готов увлечься надолго. Полотно для ленточнопила — расходник, но расходник особый: неправильный выбор ленты убивает станок быстрее, чем плохая станина. Основных типов три. Углеродистые — дешёвые, идут на мягкие материалы вроде алюминия или дерева, живут недолго. Биметаллические — рабочая классика для стали: зубья из быстрореза, спинка из пружинной стали, стойкость выше в разы. Твердосплавные — для особо злых материалов, но стоят как крыло от самолёта и требуют мощного станка, иначе просто крошатся.
Шаг зуба подбирается под толщину стенки. Грубое правило: чем толще металл, тем крупнее зуб. Мелочь вроде бы, но на тонкостенной трубе крупный зуб вырывает куски, а на толстом кругляке мелкий забивается стружкой и горит. Есть ещё понятие «переменный шаг» — когда зубья идут группами разного размера, это снижает вибрацию и шум. Стоит дороже, но работает заметно тише, что в цеху с несколькими станками совсем не лишнее.
Скорость резания для стали обычно держат в районе 40–80 м/мин, для алюминия можно разгоняться до 1000 и выше. Подача тоже регулируется — гидравликой или вручную. Тут у новичков главная ошибка: давят на ленту, чтобы «быстрее шло». В итоге — перегрев, выкрошенные зубья и замена полотна через день.
Ещё момент про СОЖ. Кто-то считает, что это опция для слабаков, и режет «на сухую». Не буду называть конкретных людей, но смотреть на почерневшие кромки после такого реза как-то грустно. Смазочно-охлаждающая жидкость отводит тепло, смывает стружку и заметно продлевает ресурс ленты. Экономия на ней — из разряда «кроить на спичках».
И тут всё меняется
С 2018 года, когда российские производители всерьёз подтянули качество литья и механообработки, разрыв между отечественными и импортными станками среднего класса сократился ощутимо. Если раньше колонный ленточнопильник из Китая считался безальтернативным вариантом для мастерской, то теперь есть смысл смотреть и на локальные марки: с запчастями и сервисом проще, а цена иногда ниже на треть.
Это я к чему. Не гонитесь за шильдиком. Ищите поставщика, у которого есть склад расходников и внятная техподдержка, — вот это важнее страны происхождения.
Автоматика и ЧПУ — коротко
Полностью автоматические станки с ЧПУ нужны там, где гонят серии и требуется повторяемость с точностью до десятых. Для единичного производства или небольшой мастерской это избыточно и дорого. Не переплачивайте за функционал, который не будете включать.
Про обслуживание и типичные ошибки
Обслуживание у ленточнопила несложное, но регулярное. Проверка натяжения ленты, чистка стружколома, замена СОЖ раз в несколько месяцев, смазка направляющих — вот, собственно, и весь список. Станок, который обслуживают, работает десятилетиями; тот, который «потом посмотрю», умирает за пару лет.
Три классические ошибки при выборе. Первая — экономия на жёсткости станины: вибрация убивает и ленту, и точность. Вторая — покупка станка «с запасом» по диаметру реза, который никогда не понадобится, зато вес и цена кусаются. Третья — игнорирование эргономики: если пульт неудобно расположен, а зажим заготовки требует трёх рук, вы это будете проклинать каждый рабочий день.
Кстати, если уж возвращаться к теме выбора поставщика — не поленитесь съездить на склад, посмотреть станок вживую, покрутить ручки. По фотографиям в интернете качество литья не оценишь, а именно оно во многом определяет, как поведёт себя рама через пять лет под нагрузкой.
Что в итоге
Если резюмировать в двух словах — ищите баланс между жёсткостью конструкции, размерами шкивов и качеством комплектного полотна. Мощность и навороты — вторичны. Хороший ленточнопильный станок не тот, у которого больше цифр в характеристиках, а тот, который через год работы не заставит вас лезть в него с ключами каждую неделю.
И да, чуть не забыл. Перед покупкой обязательно уточните, какие полотна подходят под конкретную модель и есть ли они в свободной продаже. Попадаются станки с экзотическими типоразмерами ленты, которые потом приходится заказывать месяц. Такое вот забавное открытие, которое может испортить всю экономию от выгодной цены.
- Труба оцинкованная: как выбрать, ГОСТы и правила
- Токарная обработка металлов: ключевые правила настройки станка и контроля точности
- Экономия 2000 рублей: как один воздушный фильтр убил двигатель экскаватора за 1,2 млн
- Куда увозят мусор: система вывоза, переработка и экологические аспекты
- Математика ремонта и обслуживания станков
- Цинкирование металла: эволюция составов и технологий для борьбы с коррозией
- Волга на мели: что засуха 2024-го сделала с главной рекой страны
- Электроприводы с мозгами: как IoT меняет игру в промышленности
- Дизельный или электрический погрузчик: честное сравнение для складов СПб
- Как подготовить латунь к сдаче: 5 шагов для максимальной цены